배너
  • 지멘스 S7-1200 실용 문제 해결 가이드 | 하드웨어 선택, 프로그래밍, 통신 및 현장 팁
    지멘스 S7-1200 실용 문제 해결 가이드 | 하드웨어 선택, 프로그래밍, 통신 및 현장 팁 Jun 19, 2026
     소개대부분의 자동화 엔지니어와 장비 구매자는 지멘스 S7-1200 PLC의 기본 프로그래밍 작업만 숙달하고 있지만, 현장에서 장비 도착 후 PLC 연결 오류, 서보 떨림, 불안정한 아날로그 데이터, 임의적인 오류로 인한 시스템 종료, 프로그램 다운로드 실패 등 다양한 문제에 자주 직면합니다.대부분의 경우 이러한 문제는 다음과 같습니다. 하드웨어 손상으로 인한 것이 아닙니다.하지만 이는 부적절한 선택, 비표준 배선, 잘못된 파라미터 설정 및 잘못된 프로그래밍 습관 때문입니다.이 블로그는 오로지 다음 주제에만 집중합니다. 실용적인 문제 해결 능력과 빈번하게 발생하는 함정 최종 사용자 및 현장 엔지니어를 위한 솔루션입니다. 이론적인 매개변수에 그치지 않고, 모든 솔루션은 S7-1200에서 발생하는 일반적인 오류의 90%를 직접 해결하고, 장비 작동을 안정화하며, 사후 관리 비용을 절감하는 데 적용할 수 있습니다.1. 치명적인 선택 실수 | 재작업 및 금전적 손실 방지1.1 CPU 전원 버전 오류 = 모션 제어 실패많은 초보자들이 버전 차이를 구분하지 않고 PLC 모델을 임의로 선택하여 설치 후 고속 위치 결정 및 서보 제어를 사용할 수 없게 되는 경우가 있습니다.DC/DC/DC 버전 (산업 표준 및 권장 사양)24V DC 전원 공급 장치, 트랜지스터 출력100kHz 고속 펄스 출력을 지원하며 서보 모터 및 스테퍼 모터를 직접 구동합니다.위치 지정, 절단, 왕복 운동 자동화 장비에 이상적입니다.AC/DC/RLY 버전 (간단한 켜짐/꺼짐 제어 전용)220V AC 전원 공급, 릴레이 출력고속 펄스 기능이 없어 위치 제어가 불가능합니다.선풍기, 워터 펌프, 조명 및 간단한 시동/정지 장치에만 적용됩니다.핵심 규칙: 서보, 스테퍼 또는 위치 제어 기능이 포함된 장치라면 무조건 DC/DC/DC 컨버터를 선택하십시오!1.2 CPU 성능 여유 부족 | 끊김 및 펄스 손실산업 프로젝트를 위한 현장 검증된 S7-1200 선정 기준:간단한 논리 회로 및 일반 입출력 장치: 1212C4축 이하 서보 모터, 포장 및 이송 장비: 1214C (가장 인기 있는 범용 모델)다양한 아날로그 신호, PID 제어 및 다중 장치 네트워킹: 1215C고정밀 위치 지정, 절삭 및 다축 동기화: 1217C실용적인 팁: 프로그램 메모리 사용량을 유지합니다. 70% 미만 OB1 사이클 시간은 100ms 이내여야 합니다. 이 값을 초과하면 패킷 손실, 프로그램 끊김 현상, 장비의 임의 종료 등이 쉽게 발생할 수 있습니다.1.3 확장 모듈 설치 오류 | 모듈 인식 실패S7-1200은 확장 슬롯에 대한 규칙이 엄격합니다. 모든 확장 모듈은 CPU 오른쪽 첫 번째 슬롯부터 순서대로 설치해야 합니다.빈 슬롯이나 잘못된 설치는 오류를 발생시켜 모듈을 인식할 수 없게 만듭니다.최적 배치 요령: 고온으로 인한 시스템 오류 발생을 방지하기 위해 통신 및 전원 모듈을 고온 모듈에서 멀리 배치하고, 신호 간섭을 줄이기 위해 디지털 출력 모듈은 가장 오른쪽에 배치하십시오.2. 하드웨어 배선 및 설치 팁 | 간섭 및 오작동 방지2.1 불안정한 아날로그 데이터 및 신호 드리프트 | 영구적인 해결책흔히 발생하는 현장 오류: 센서가 정상이고 프로그램이 올바른 경우에도 온도, 압력 및 유량 데이터가 지속적으로 불안정해집니다.솔루션:아날로그 신호에는 단일 접지 방식의 차폐 케이블을 사용하십시오.전원 케이블(서보/인버터 케이블)과 신호 케이블은 20cm 이상 떨어뜨려 설치하고, 절대로 같은 배관 안에 넣지 마십시오.TIA Portal에서 아날로그 필터링 및 스무딩 샘플링을 활성화하여 데이터 드리프트를 완전히 제거하십시오.2.2 디지털 입력 오작동 및 불규칙적인 조명 점멸많은 사용자가 장비 종료 중에 PLC 입력 표시등이 무작위로 깜빡이는 현상을 경험합니다.원인장거리 신호 케이블의 전력 주파수 간섭 및 유도 전압해결책TIA Portal 하드웨어 구성에서 DI 입력 지연을 3ms~5ms로 조정하면 저렴한 비용으로 오작동 트리거링을 완전히 제거할 수 있습니다.2.5 불안정한 전원 공급으로 인한 무작위 재시작 및 오류S7-1200 CPU는 전원 리플에 민감합니다. 저품질 스위칭 전원 공급 장치를 사용하면 무작위 연결 끊김, 프로그램 손실 및 모듈 오류가 발생할 수 있습니다.추천산업용 규격 전원 공급 장치를 채택하고 CPU 전원 단자에 간섭 방지 자기 링을 설치하여 장비 안정성을 크게 향상시켰습니다.3. 프로그래밍 실무 능력 | 안정적이고 유지보수가 용이하며 버그 없는 프로그램3.1 숨겨진 오류를 방지하기 위해 메모리 비트(M 비트)의 남용을 피하십시오.초보 엔지니어들은 종종 중간 논리에 M0.0, M0.1 및 기타 M 비트를 사용하는데, 이는 다음과 같은 결과를 초래합니다. 변수 충돌 및 논리적 오류 장기간 장비 가동 후.모범 사례: 우선순위 지정 DB 데이터 블록 S7-1200 프로그래밍용입니다. 장비 동작, 경보 및 상태에 대한 변수를 독립적으로 할당하여 명확한 논리, 충돌 방지 및 손쉬운 유지 관리를 보장합니다.3.2 타이머 함정 | 타이밍 편차 및 논리 오류 방지일반적인 고장: 장기간 작동 시 타이밍이 부정확해지고 사이클 로직이 변동하는 현상.회피 규칙주기적 발진 로직에는 TON 타이머와 TOF 타이머를 혼용하지 마십시오. 안정적인 해상도와 누적 시간 오차 제로를 위해 IEC 타이머를 일관되게 사용하십시오.3.3 아날로그 프로그램에 내결함성 추가 | 장비 고장 방지센서 연결 해제 및 접촉 불량은 내결함성 로직이 없는 경우 프로그램 충돌, PID 제어 오류 및 오작동을 유발할 수 있습니다.범용 내결함성 방법아날로그 데이터에 대한 상한 및 하한 판단 기준을 설정합니다. 값이 정상 범위를 벗어나면 출력을 잠그고 경보를 발생시켜 과열 및 과압 위험을 방지합니다.3.4 축 호밍 오류에 대한 궁극적인 해결책고빈도 문제: 원점 복귀 중 리미트 스위치에 부딪히면 축이 경보음과 함께 멈추고 자동 역방향 재설정이 되지 않습니다.솔루션:하드웨어 설정에서 "리미트 스위치 자동 역회전" 기능을 활성화하십시오.제한 장치와의 급격한 충돌을 방지하기 위해 가속 및 감속 시간을 적절히 늘리십시오.리미트 스위치와 기계식 정지 장치 사이에 안전 거리를 확보하십시오.4. 통신 문제 해결 | 연결 실패 및 임의 연결 끊김 현상 해결4.1 PLC를 찾을 수 없음 및 PC 연결 실패연결 실패의 90%는 하드웨어 손상보다는 네트워크 문제 때문입니다.PLC 기본 IP 주소는 192.168.0.1이며, 로컬 LAN IP 대역과 충돌하기 쉽습니다.PC 네트워크 어댑터에 고정 IP 주소를 설정하고(PLC와 동일한 IP 대역 사용), 자동 IP 주소 획득 기능을 비활성화하십시오.통신 도청을 방지하려면 PC 방화벽과 바이러스 백신 소프트웨어를 끄십시오.4.2 PROFINET 및 HMI의 임의 연결 끊김 현상핵심 역량다중 장치 네트워킹에는 Modbus 대신 PROFINET을 사용하십시오. 통신 시간 초과를 적절히 연장하고 산업용 차폐 이더넷 케이블을 사용하여 현장 간섭으로 인한 연결 끊김을 방지하십시오.4.3 펌웨어 버전 불일치로 인한 프로그램 다운로드 실패고주파수 관련 문제점: 고버전 TIA Portal로 컴파일된 프로그램은 저버전 펌웨어 PLC에 다운로드할 수 없습니다.해결책다운로드하기 전에 PLC 펌웨어 버전을 확인하고, TIA Portal에서 하드웨어 버전과 일치시키거나 온라인으로 펌웨어를 업그레이드하여 버전을 통일하십시오.5. 현장 신속 문제 해결 능력 | 사후 관리 효율성 향상 도구5.1 진단 버퍼를 통한 진단 (가장 빠른 오류 위치 파악)S7-1200은 강력한 내장 진단 시스템을 갖추고 있어 모든 시스템 종료 및 모듈 오류의 정확한 시간과 원인을 기록합니다.TIA Portal에서 온라인 모드로 접속하여 진단 버퍼를 확인하면 사각지대 및 프로그램 검사를 피하면서 오류를 정확하게 찾아낼 수 있습니다.5.2 경보 메시지 없이 임의로 종료되는 현상주요 원인: 과도한 프로그램 실행 시간, 높은 메모리 사용량, 전자기 간섭.솔루션프로그램 로직을 단순화하고, OB1 사이클 시간을 단축하고, 배선 레이아웃을 최적화하고, 간섭 방지 조치를 추가합니다.6. 일상 관리 및 수명 연장 팁PLC 방열 채널의 먼지를 정기적으로 청소하여 고온으로 인한 주파수 저하 및 시스템 오류 발생을 방지하십시오.중요 프로젝트용 메모리 카드를 설치하고 프로그램 손실을 방지하기 위해 정기적으로 프로그램을 백업하십시오.장기간 사용하지 않을 장비를 다시 켜기 전에 전원 공급 전압을 확인하여 전압 서지로 인한 CPU 손상을 방지하십시오.포트 소손을 방지하기 위해 신호 모듈을 핫스왑하지 마십시오.요약지멘스 S7-1200 PLC는 탁월한 내재적 안정성을 자랑합니다. 현장 오류의 90%는 다음과 같은 원인으로 발생합니다. 잘못된 선택, 비표준 배선, 누락된 파라미터 설정 및 프로그램 오류 허용 오차 부족.위에서 언급한 실용적인 기술을 숙달하면 구매 과정에서 발생할 수 있는 문제점을 피하고, 아날로그 지터, 통신 끊김, 위치 오류, 무작위 종료와 같은 일반적인 문제를 완벽하게 해결하며, 사후 관리 부담을 크게 줄이고, 장비의 전반적인 안정성을 향상시킬 수 있습니다.상호 작용현장에서 어떤 까다로운 S7-1200 오류를 경험하셨나요? 문제 해결 경험을 댓글로 공유해 주세요!
  • 지멘스 PLC의 장점
    지멘스 PLC의 장점 Nov 03, 2023
    안정적인 접이식PLC에는 많은 수의 활성 구성 요소와 연결된 전자 구성 요소가 필요하지 않습니다. 연결이 크게 줄어듭니다. 동시에 시스템 유지 관리가 간단하고 유지 관리 시간이 짧습니다. PLC는 설계를 위해 일련의 신뢰성 설계 방법을 채택합니다. 예를 들어 중복 디자인. 정전 보호, 고장 진단, 정보 보호 및 복구. PLC는 산업 생산 공정 제어를 위해 특별히 설계된 제어 장치로 일반 컴퓨터 제어보다 프로그래밍 언어가 간단하고 하드웨어 신뢰성이 높습니다. 세련되고 단순화된 프로그래밍 언어를 채택합니다. 프로그래밍 오류율이 크게 감소합니다.접고 조작하기 쉽습니다.PLC는 조작성이 높습니다. 프로그래밍이 간단하고 작동이 편리하며 유지 관리가 용이하다는 특징이 있으며 일반적으로 작동 오류가 발생하기 쉽습니다. PLC의 동작에는 프로그램 입력과 프로그램 변경 동작이 포함됩니다. 프로그램의 입력을 직접 표시할 수 있으며, 프로그램 변경 조작도 직접 검색하거나 필요한 주소나 연락처를 기준으로 프로그램에서 검색한 후 변경할 수 있습니다. PLC에는 사용할 수 있는 여러 프로그래밍 언어가 있습니다. 전기 회로도에 더 가까운 래더 다이어그램에 사용됩니다. 파악하고 이해하기 쉽습니다. PLC의 자가 진단 기능은 유지 보수 인력의 유지 보수 기술 요구 사항을 줄여줍니다. 시스템 오작동 발생 시 유지보수 담당자는 하드웨어 및 소프트웨어 자가 진단을 통해 오작동 위치를 신속하게 파악할 수 있습니다.유연한 접이식PLC에서 사용되는 프로그래밍 언어에는 래더 다이어그램, 부울 니모닉, 기능 다이어그램, 기능 모듈 및 명령문 설명 프로그래밍 언어가 포함됩니다. 프로그래밍 방법의 다양성으로 인해 프로그래밍이 단순해지고 응용 범위가 확장됩니다. 작업이 매우 유연하고 편리하며 변수를 모니터링하고 제어하는 것이 매우 쉽습니다.Siemens PLC S7-300 시리즈 PLC 설치 및 주의사항:1, 보조 전원 공급 장치는 전력이 낮고 저전력 장비(예: 광전 센서)만 구동할 수 있습니다.2, 일반적으로 PLC에는 특정 수의 점유 포인트(즉, 빈 주소 배선 단자)가 있으므로 와이어를 연결하지 마십시오.3. PLC는 특히 빠른 응답 장비에서 I/O 응답 지연 문제가 있으므로 주의해야 합니다.4, 릴레이 유형 및 트랜지스터 유형 출력(고속 출력에 적합)이 있으며 출력은 경부하(LED 표시등 등)를 직접 전달할 수 있습니다.5、 입력/연결 해제 시간은 PLC 스캐닝 시간보다 길어야 합니다.6、 PLC 출력 회로에는 보호 기능이 없으므로 부하 단락으로 인한 PLC 손상을 방지하기 위해 퓨즈와 같은 보호 장치를 외부 회로에 직렬로 사용해야 합니다.7、 PLC 소손을 방지하려면 AC 전원 코드를 입력 단자에 연결하지 마십시오.8, 접지 단자는 독립적으로 접지되어야 하며 다른 장비 접지 단자와 직렬로 연결되지 않아야 합니다. 접지선의 절단면은 2mm2 이상이어야 합니다.9, 입력 및 출력 신호 라인은 가능한 한 별도로 라우팅되어야 하며 간섭 신호 및 오작동을 방지하기 위해 동일한 파이프라인에 있거나 전력선과 함께 묶여서는 안 됩니다. 신호 전송선은 차폐선을 채택하고 차폐선은 접지됩니다. 신호 신뢰성을 보장하기 위해 입력 및 출력 라인은 일반적으로 20미터 이내로 제어됩니다. 증설 케이블은 노이즈 및 전기적 간섭의 영향을 받기 쉬우므로 전력선, 고전압 장비 등과 멀리 떨어진 곳에 보관해야 합니다.
  • Siemens PLC 작동 원리
    Siemens PLC 작동 원리 Jun 13, 2023
    작동 원리 PLC가 작동된 후 작업 프로세스는 일반적으로 입력 샘플링, 사용자 프로그램 실행 및 출력 새로 고침의 세 단계로 나뉩니다. 위의 세 단계를 완료하는 것을 스캔 주기라고 합니다. 전체 동작 기간 동안 PLC의 CPU는 일정한 스캐닝 속도로 위의 세 단계를 반복적으로 실행합니다.   입력 샘플링 접기 입력 샘플링 단계에서 PLC는 모든 입력 상태와 데이터를 스캐닝 방식으로 순차적으로 읽어 I/O 이미지 영역의 해당 유닛에 저장합니다. 입력 샘플링이 완료되면 사용자 프로그램 실행 및 출력 새로 고침 단계에 들어갑니다. 이 두 단계에서 입력 상태와 데이터가 변경되더라도 I/O 이미지 영역에 있는 해당 장치의 상태와 데이터는 변경되지 않습니다. 따라서 입력이 펄스 신호인 경우 펄스 신호의 폭은 어떤 경우에도 입력을 읽을 수 있도록 1 주사 주기보다 커야 합니다.   사용자 프로그램 실행 접기 사용자 프로그램의 실행 단계에서 PLC는 항상 하향식 순서로 사용자 프로그램(래더 다이어그램)을 스캔합니다. 각 래더 다이어그램을 스캔할 때 항상 래더 다이어그램의 왼쪽에 있는 각 접점으로 구성된 제어 회로를 먼저 스캔하고 왼쪽에서 오른쪽, 위에서 아래 순서로 접점으로 구성된 제어 회로에서 논리 연산을 수행하십시오. 그런 다음 논리 연산 결과에 따라 시스템 RAM 저장 영역에서 논리 코일의 해당 비트 상태를 새로 고칩니다. 또는 I/O 이미지 영역에서 출력 코일의 해당 비트 상태를 새로 고칩니다. 또는 래더 다이어그램에 지정된 특수 기능 명령을 실행할지 여부를 결정합니다.   즉, 사용자 프로그램이 실행되는 동안 I/O 이미지 영역에 있는 입력 포인트의 상태와 데이터만 변경되지 않고 I/O 이미지 영역에 있는 다른 출력 포인트와 소프트웨어 장치의 상태와 데이터는 변경되지 않습니다. 또는 시스템 RAM 저장 영역이 변경될 수 있습니다. 또한 위에 나열된 래더 다이어그램의 프로그램 실행 결과는 이러한 코일 또는 데이터를 사용하는 아래 래더 다이어그램에 영향을 미칩니다. 반대로 아래의 래더 다이어그램에서 리프레쉬된 로직 코일의 상태 또는 데이터는 다음 스캐닝 주기에서 상위 프로그램에만 적용될 수 있습니다.   접기 출력 새로고침 사용자 프로그램을 스캔한 후 PLC는 출력 새로 고침 단계에 들어갑니다. 이 기간 동안 CPU는 I/O 이미지 영역의 해당 상태 및 데이터에 따라 모든 출력 래치 회로를 새로 고친 다음 출력 회로를 통해 해당 주변 장치를 구동합니다. 이 시점에서 PLC의 실제 출력입니다.   배열 순서가 다른 동일한 수의 래더 다이어그램은 다른 실행 결과를 초래합니다. 또한 사용자 프로그램을 스캔한 결과와 계전기 제어장치의 하드로직 병렬운전 결과에는 차이가 있습니다. 물론 스캐닝 주기가 차지하는 시간을 전체 실행에 대해 무시할 수 있다면 둘 사이에는 차이가 없습니다.
  • 지멘스 PLC 분류
    지멘스 PLC 분류 Jun 08, 2023
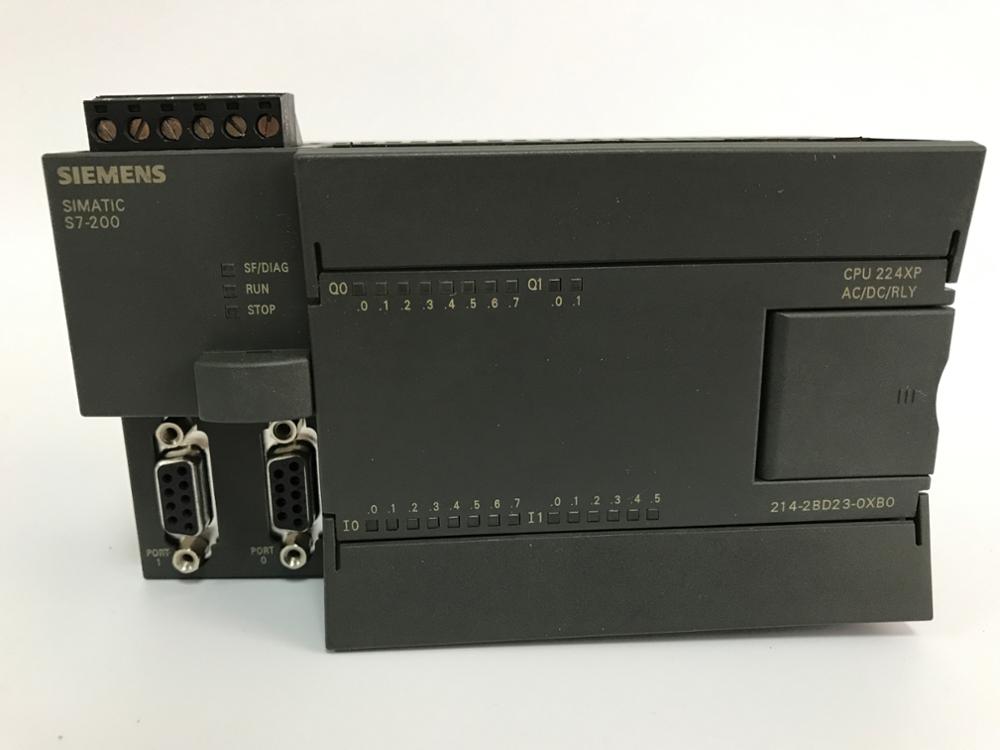
    프로그래밍 가능한 컨트롤러는 현대 생산의 요구에 따라 생성되며 프로그래밍 가능한 컨트롤러의 분류도 현대 생산의 요구를 충족해야 합니다. 일반적으로 프로그래머블 컨트롤러는 세 가지 관점에서 분류할 수 있습니다. 하나는 프로그래머블 컨트롤러의 제어 규모에 따라 분류하는 것이고, 두 번째는 프로그래머블 컨트롤러의 성능 수준에 따라 분류하는 것이고, 세 번째는 프로그래머블 컨트롤러의 구조적 특성에 따라 분류하는 것입니다. 폴딩 컨트롤 스케일 메인 프레임, 중형 및 소형 기계로 나눌 수 있습니다. 미니 컴퓨터: 미니 컴퓨터의 제어점은 일반적으로 256점 이내이며 단일 기계 제어 또는 소규모 시스템 제어에 적합합니다. Siemens 소형 기계에는 S7-200이 있습니다: 0.8~1.2ms의 처리 속도; 메모리 2k; 248개의 디지털 포인트; 아날로그 수량 35개 채널. 중형 기계: 중형 기계의 제어점은 일반적으로 2048점 이하이며, 장비를 직접 제어하고 여러 하위 수준의 프로그래머블 컨트롤러를 모니터링하는 데 사용할 수 있습니다. 중대형 제어 시스템에 적합합니다. Siemens 중형 기계는 S7-300: 처리 속도 0.8~1.2ms; 메모리 2k; 1024개의 디지털 포인트; 아날로그 수량 128 채널; 네트워크 프로피버스; 산업용 이더넷; MPI. 메인프레임: 메인프레임의 제어점은 일반적으로 2048점보다 커서 복잡한 산술 연산을 완료할 수 있을 뿐만 아니라 복잡한 행렬 연산도 수행할 수 있습니다. 장치를 직접 제어하는 데 사용할 수 있을 뿐만 아니라 여러 하위 수준의 프로그래머블 컨트롤러를 모니터링하는 데에도 사용할 수 있습니다. Siemens 메인프레임에는 S7-1500 및 S7-400이 있습니다. 처리 속도는 0.3ms/1k 단어입니다. 메모리 512k; I/O 포인트 12672; 폴딩 제어 성능 하이엔드 머신, 미드레인지 머신, 로우엔드 머신으로 나눌 수 있습니다. 저가형 기계 이 유형의 프로그래머블 컨트롤러는 기본적인 제어 기능과 일반적인 컴퓨팅 성능을 가지고 있습니다. 작업 속도가 상대적으로 느리고 휴대할 수 있는 입력 및 출력 모듈의 수가 상대적으로 적습니다. 예를 들어 독일 SIEMENS에서 생산한 S7-200이 이 범주에 속합니다. 미드레인지 머신 이 유형의 프로그래머블 컨트롤러는 강력한 제어 기능과 컴퓨팅 성능을 가지고 있습니다. 일반 논리 연산을 완료할 수 있을 뿐만 아니라 더 복잡한 삼각 함수, 지수 및 PID 연산도 완료할 수 있습니다. 작업 속도가 비교적 빠르고 휴대할 수 있는 입출력 모듈의 수도 상당히 많으며 입출력 모듈의 종류도 많습니다. 예를 들어 독일 SIEMENS에서 생산한 S7-300이 이 범주에 속합니다. 고급 기계 이 유형의 프로그래머블 컨트롤러는 강력한 제어 기능과 컴퓨팅 성능을 가지고 있습니다. 논리 연산, 삼각 함수 연산, 지수 연산 및 PID 연산을 수행할 수 있을 뿐만 아니라 복잡한 행렬 연산도 수행할 수 있습니다. 작업 속도가 매우 빠르며 휴대할 수 있는 많은 입출력 모듈이 있습니다. 입력 및 출력 모듈의 유형도 매우 포괄적입니다. 이러한 유형의 프로그래밍 가능한 컨트롤러는 대규모 제어 작업을 완료할 수 있습니다. 일반적으로 네트워킹의 주 스테이션으로 사용됩니다. 예를 들어 독일 SIEMENS에서 생산한 S7-400이 이 범주에 속합니다.   접히는 구조 완전한 통합 프로그래머블 컨트롤러는 전원 공급 장치, CPU, 메모리 및 I/O 시스템을 기본 장치라고 하는 하나의 장치에 통합합니다. 기본 장치는 완전한 PLC입니다. 제어 지점이 요구 사항을 충족하지 않으면 확장 장치를 다시 연결할 수 있습니다. 일체형 구조의 특징은 매우 콤팩트하고 크기가 작으며 비용이 저렴하고 설치가 편리합니다. 결합 모듈식 프로그래머블 컨트롤러는 PLC 시스템의 다양한 구성 요소를 기능에 따라 CPU 모듈, 입력 모듈, 출력 모듈, 전원 모듈 등과 같은 여러 모듈로 나눕니다. 각 모듈의 기능은 비교적 단순하지만 모듈의 종류는 점점 더 다양해지고 있습니다. 예를 들어, 일부 프로그래밍 가능한 컨트롤러에는 기본 I/O 모듈 외에도 온도 감지 모듈, 위치 감지 모듈, PID 제어 모듈, 통신 모듈 등과 같은 일부 특수 기능 모듈이 있습니다. 모듈형 PLC의 특징은 CPU, 입력, 출력이 모두 독립된 모듈이라는 점입니다. 통일된 모듈 크기, 깔끔한 설치, I/O 포인트의 자유로운 선택, 편리한 설치, 디버깅, 확장 및 유지 보수. 스택형 적층 구조는 전체 구조의 콤팩트하고 소형이며 설치가 용이한 장점과 결합 구조에서 I/O 포인트의 유연하고 깔끔한 설치가 결합된 구조입니다. 또한 다양한 단위의 조합으로 구성됩니다. 그 특징은 CPU가 독립적인 기본 장치(CPU와 특정 I/O 포인트로 구성)이고 다른 I/O 모듈은 확장 장치라는 것입니다. 설치 중에는 아무기판이 필요하고 유닛 간 연결은 케이블만 사용하며 각 유닛은 하나씩 쌓을 수 있습니다. 시스템이 유연한 구성과 컴팩트한 크기를 달성할 수 있도록 합니다.   자세한 소개 1. SIMATIC S7-200 PLC S7-200 PLC는 다양한 산업 및 상황에서 자동 감지, 모니터링 및 제어에 적합한 소형화된 PLC입니다. S7-200 PLC의 강력한 기능을 통해 단독으로 실행하든 네트워크에 연결하든 복잡한 제어 기능을 구현할 수 있습니다. S7-200 PLC는 선택할 수 있는 4가지 기본 모델과 8가지 유형의 CPU를 제공할 수 있습니다. 2. SIMATIC S7-300 PLC S7-300은 애플리케이션에 대한 중간 성능 요구 사항을 충족할 수 있는 모듈식 소형 PLC 시스템입니다. 다양한 개인 모듈을 광범위하게 결합하여 요구 사항이 다른 시스템을 구성할 수 있습니다. S7-200 PLC와 비교하여 S7-300 PLC는 모듈식 구조를 채택하고 고속(0.6~0.1μs) 명령 작동 속도를 갖습니다. 부동 소수점 산술 연산은 더 복잡한 산술 연산을 효과적으로 실현할 수 있습니다. 사용자가 모든 모듈에 매개변수를 쉽게 할당할 수 있는 표준 사용자 인터페이스가 있는 소프트웨어 도구 편리한 인간-기계 인터페이스 서비스가 S7-300 운영 체제에 통합되어 인간-기계 대화에 대한 프로그래밍 요구 사항이 크게 줄어듭니다. SIMATIC HMI(Human Machine Interface)는 S7-300에서 데이터를 가져와서 사용자 지정 재생률로 전송합니다. S7-300 운영 체제는 데이터 전송을 자동으로 처리합니다. CPU의 지능형 진단 시스템은 시스템이 정상적으로 작동하는지 지속적으로 모니터링하고 오류 및 특수 시스템 이벤트(시간 초과, 모듈 교체 등)를 기록합니다. 다단계 암호 보호를 통해 사용자는 기술 비밀을 강력하고 효과적으로 보호하여 무단 복사 및 수정을 방지할 수 있습니다. S7-300 PLC에는 키처럼 제거할 수 있는 작동 모드 선택 스위치가 장착되어 있습니다. 키가 제거되면 작동 모드를 변경할 수 없으므로 사용자 프로그램의 불법 삭제 또는 재작성을 방지할 수 있습니다. 강력한 통신 기능을 갖춘 S7-300 PLC는 프로그래밍 소프트웨어 Step 7의 사용자 인터페이스를 통해 통신 구성 기능을 제공하여 구성을 매우 쉽고 간단하게 만들 수 있습니다. S7-300 PLC에는 다양한 통신 인터페이스가 있으며 다양한 통신 프로세서를 통해 AS-I 버스 인터페이스와 산업용 이더넷 버스 시스템을 연결합니다. 직렬 통신 프로세서는 점대점 통신 시스템을 연결하는 데 사용됩니다. MPI(Multi Point Interface)는 CPU에 통합되어 프로그래머, PC, 인간-기계 인터페이스 시스템 및 기타 SIMATIC S7/M7/C7 자동화 제어 시스템을 동시에 연결하는 데 사용됩니다. 3. SIMATIC S7-400 PLC S7-400 PLC는 중간 및 고성능 범위에서 사용되는 프로그래머블 컨트롤러입니다. S7-400 PLC는 안정적이고 내구성이 뛰어난 모듈식 팬리스 설계를 채택했습니다. 동시에 여러 수준의 CPU(점진적으로 업그레이드된 기능 포함)를 선택할 수 있고 다양한 범용 기능을 위한 템플릿을 갖추고 있어 사용자가 필요에 따라 서로 다른 특수 시스템에 결합할 수 있습니다. 제어 시스템의 규모가 확장되거나 업그레이드될 때 일부 템플릿이 적절하게 추가되는 한 시스템을 업그레이드하고 요구 사항을 완전히 충족할 수 있습니다.
  • 지멘스 PLC 연혁
    지멘스 PLC 연혁 Jun 07, 2023
    Siemens SIMATIC 시리즈 PLC는 1958년에 탄생하여 C3, S3, S5, S7 시리즈를 거쳐 널리 사용되는 프로그래머블 컨트롤러가 되었습니다. 1. Siemens의 제품은 1975년에 SIMATIC S3로 처음 출시되었으며 실제로 간단한 작동 인터페이스가 있는 바이너리 컨트롤러입니다. 2. 1979년에 S3 시스템은 마이크로프로세서를 널리 사용하는 SIMATIC S5로 대체되었습니다. 3. 1980년대 초반에 S5 시스템은 S5-90U, 95U, 100U, 115U, 135U 및 155U를 포함하여 일반적으로 사용되는 모델과 함께 U 시리즈 PLC로 더욱 업그레이드되었습니다. 4. 1994년 4월 S7 시리즈가 탄생했습니다. S7 시리즈는 더 많은 국제화, 더 높은 성능 수준, 더 작은 설치 공간, 더 나은 Windows 사용자 인터페이스와 같은 장점을 가지고 있습니다. 해당 모델은 S7-200, 300, 400입니다. 5. 1996년 Siemens는 WINCC(Windows 호환 운영 인터페이스), PROFIBUS(산업용 필드버스), COROS(모니터링 시스템), SINEC( Siemens 산업 네트워크) 및 제어 기술. 6. Siemens는 PLC 기술을 모든 자동화 분야에 통합한 완전 통합 자동화 시스템인 TIA(Total Integrated Automation) 개념을 제안했습니다. S3 및 S5 시리즈 PLC는 점차 시장에서 철수하고 생산을 중단했습니다. S7 시리즈 PLC는 Siemens 자동화 시스템의 제어 코어로 발전했으며, TDC 시스템은 S7 시리즈 제품의 추가 업그레이드인 SIMADYND 기술 코어를 계속 사용합니다. Siemens 자동화 시스템에서 가장 최첨단의 강력한 프로그래머블 컨트롤러입니다.

도움이 필요하다? 우리와 채팅

leave a message
For any request of information or technical support, fill in the form. All fields marked with an asterisk* are required.
제출하다
Looking for Service?
문의하기 #
+86 17620189681

영업시간

11월 21일(월) ~ 11월 23일(수): 오전 9시 ~ 오후 8시
11월 24일 목요일: 휴무 - 즐거운 추수감사절 보내세요!
11월 25일 금요일: 오전 8시 - 오후 10시
11월 26일(토) - 11월 27일(일): 오전 10시 - 오후 9시
(모든 시간은 미국 동부 표준시 기준입니다)

집

제품

왓츠앱

문의하기